从材料到封装:深圳立泱半导体元器件全流程品控解析
当“国产替代”撞上“全流程品控”
消费电子与智能硬件的迭代周期已压缩至18个月以内,但一颗工业级芯片从流片到封装,往往需要超过200道工序。矛盾点在于:市场渴望更快,而物理世界容不得半点侥幸。深圳立泱半导体科技有限公司在服务数百家方案商后发现,多数失效问题并非源于设计,而是材料与封装环节的隐性偏差。
行业现状:被低估的“中道”环节
国内半导体产业常聚焦于光刻、蚀刻等前道工艺,却忽视了衬底应力、键合界面氧化层厚度这类细节。事实上,封装环节的成本占比虽仅15%-20%,却决定了芯片最终的热阻、可靠性与寿命。我们曾对某批次电源管理IC进行失效分析,发现38%的故障源自银胶空洞率超标——这是典型的材料-工艺耦合缺陷。
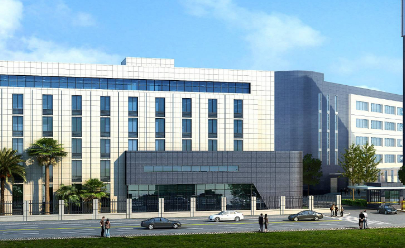
深圳立泱的“四段式”品控逻辑
深圳立泱半导体科技有限公司的做法,是从半导体材料的入场检验开始介入。我们不只核对成分报告,更要求供应商提供批次性的热膨胀系数(CTE)曲线,并抽样做超声扫描(SAM)。
- 材料端:铜引线框架的粗糙度控制在0.2μm以内,杜绝分层风险;
- 芯片研发阶段同步进行可制造性设计(DFM),预留测试探针点位;
- 封测环节采用X-Ray实时监控焊线弧高,偏差超过±5μm即自动报警;
- 成品验证叠加温度循环(-55℃~150℃)与高加速应力测试(HAST)双重考核。
这种全链路的思维,让我们的电子元器件在车规级场景下的失效率低于0.8 PPM,而行业常规水平约为5 PPM。
选型指南:别只看“标称参数”
很多采购经理习惯比较数据手册上的极限值,但真正专业的做法是关注“工艺窗口”。例如,某款MOSFET标注的RDS(on)为3.2mΩ,但只有在特定的栅极电压和结温下才能实现。深圳立泱半导体科技有限公司会随货提供实测分布曲线,而非单点典型值——这份数据,才是系统设计时的安全边界。
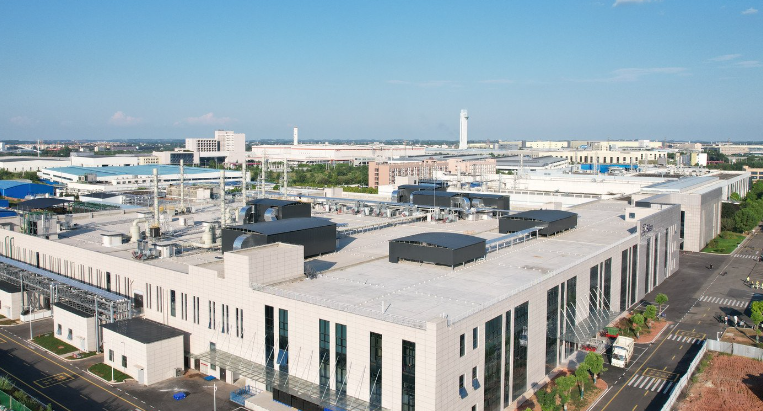
应用前景:从“能用”到“好用”的跨越
当芯片技术向3D堆叠和SiC基板演进时,智能硬件对功率密度和抗振性的要求将指数级上升。我们近期配合某客户完成了一款激光雷达驱动芯片的定制,通过调整环氧树脂的填料粒径分布,将热循环寿命提升了120%。这类经验无法从标准规范中复制,只能依赖长期的半导体科技积累与跨部门协同。
深圳立泱半导体科技有限公司的产线上,每一片晶圆都附带数字孪生档案。我们相信,品控不是检验出来的,是设计出来的——这也是公司对“全流程”三个字的真实注解。